Šrouby do plechu
Šrouby do plechu patří mezi samořezné spojovací prvky určené především pro tenké kovové materiály. Vyznačují se vyšším a ostřejším profilem závitu než běžné metrické šrouby. Krátký řezný kužel umožňuje proříznutí nebo rozhrnutí materiálu a vytvoření vlastního protizávitu přímo v plechu. Podle tloušťky materiálu se volí buď ostrá špička schopná proniknout tenkým plechem, nebo tupá špička vyžadující předvrtání. Vyrábějí se z nízkouhlíkaté oceli, která se cementuje a kalí na tvrdost 60 až 65 HRC.
Díky této konstrukci odpadá nutnost samostatného závitování a spoj zůstává těsný i při vibracích. Normalizované rozměry se pohybují od ST 2,2 do ST 6,3 a výše, přičemž délka musí zajistit dostatečný počet závitů v podkladu. Tyto šrouby nejsou dimenzovány na vysoká tahová zatížení, ale pro střední a lehké spoje v tenkostěnných konstrukcích poskytují spolehlivé a rychlé řešení.
-
Hledáte kvalitní kotevní techniku pro ploché střechy za rozumnou cenu? Podívejte se na aktuální nabídku!
Typy podle špičky a způsobu montáže
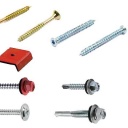
Rozlišují se především samořezné šrouby typů A, AB a B a samovrtné šrouby označované jako TEX nebo DIN 7504. Typy A a AB mají ostrou špičku a hrubší či střední závit vhodné pro tenké plechy s předvrtaným otvorem. Typ B má tupější špičku a jemnější závit pro silnější materiály. Samovrtné šrouby jsou vybaveny vrtací špičkou s drážkami, která sama vytvoří otvor a zároveň závit.
Samovrtná technologie umožňuje spojování bez předvrtání a zkracuje montážní čas až o polovinu. Délka vrtací části musí přesahovat celkovou tloušťku spojovaných vrstev. Pro ocelové a hliníkové plechy do přibližně 3 mm se samovrtné varianty používají nejčastěji. Volba typu vždy vychází z tloušťky a pevnosti materiálu, aby nedošlo k poškození závitu nebo k prokluzu.
-
Další informace najdete v článku o kotevní technice pro ploché střechy.
Materiály a povrchové úpravy
Základním materiálem je cementovaná nízkouhlíkatá ocel, která zajišťuje potřebnou tvrdost pro řezání závitu. Pro venkovní a vlhké prostředí se používá nerezová ocel tříd A2 nebo A4, případně magnetická nerez 410. Hliníkové a mosazné provedení se uplatňuje u méně namáhaných nebo dekorativních spojů. Povrchová ochrana zahrnuje elektrolytické zinkování bílé nebo žluté, fosfátování či speciální organické povlaky.
Správná povrchová úprava rozhoduje o životnosti spoje v korozivním prostředí. Zinková vrstva o tloušťce kolem 25 μm výrazně zvyšuje odolnost. U střešních a fasádních aplikací se často kombinuje pozinkovaný šroub s těsnicí podložkou z EPDM. Volba materiálu a povrchu musí odpovídat předpokládanému zatížení a klimatickým podmínkám, aby se předešlo předčasné korozi a ztrátě únosnosti.
Tvary hlav a normalizace
Nejběžnější jsou půlkulaté hlavy podle DIN 7981 (ISO 7049), zápustné hlavy podle DIN 7982 (ISO 7050) a šestihranné hlavy s přírubou podle DIN 7504. Půlkulatá hlava poskytuje dobrou opěrnou plochu, zápustná umožňuje lícování s povrchem a šestihranná umožňuje vyšší utahovací moment. Pohon bývá křížový Phillips, Pozidriv, Torx nebo vnitřní šestihran.
Výběr tvaru hlavy a pohonu přímo ovlivňuje přenos krouticího momentu a výsledný vzhled spoje. Normy přesně definují rozměry, tolerance a tvrdost. Pro střešní krytiny se často používají šrouby s integrovanou podložkou a EPDM těsněním. Správná volba hlavy zabraňuje protažení tenkého plechu a zajišťuje rovnoměrné rozložení tlaku.
Oblasti praktického použití
Šrouby do plechu se uplatňují při montáži trapézových a sendvičových panelů, upevňování střešních krytin, okapových systémů a fasádních kazet. Dále se používají ve vzduchotechnice, při spojování tenkých profilů, jeklů a při připevňování plechů k dřevěným nebo ocelovým podkladům. V průmyslových halách a administrativních budovách slouží k opláštění a kotvení.
V tenkostěnných konstrukcích představují nejrychlejší a nejhospodárnější způsob rozebíratelného spoje. Samovrtné varianty jsou preferovány tam, kde je nutná vysoká produktivita montáže. Pro plastové díly a lehké kovy existují speciální geometrie závitu, které snižují riziko prasknutí materiálu. Ve všech případech je třeba respektovat maximální tloušťku, kterou daný typ dokáže spolehlivě propojit.
Zásady správného výběru a montáže
Při výběru je rozhodující tloušťka a pevnost spojovaných materiálů, požadovaná délka zašroubování a prostředí. Pro samořezné šrouby bez vrtací špičky se doporučuje předvrtat otvor o průměru odpovídajícím malému průměru závitu podle tabulek DIN 7975. Samovrtné šrouby vyžadují správnou rychlost otáček a regulovaný utahovací moment.
Nedostatečná délka závitu v podkladu nebo příliš vysoký krouticí moment vede k poškození spoje a ztrátě únosnosti. Montáž se provádí ve směru ražení materiálu. U vícevrstvých spojů musí vrtací část přesahovat celkovou tloušťku. Pravidelná kontrola utahovacího momentu a použití správného bitu zabraňuje stržení drážky. Dodržení těchto zásad zaručuje dlouhodobě stabilní a bezpečný spoj.
Autor: Martina Dvořáková